


Durante la preparación de células de película delgada de calcogenuro, están involucrados cuatro procesos principales de procesamiento por láser, a saber, tres grabados selectivos de capas de película, es decir, procesos de trazado (llamados P1, P2 y P3), y una eliminación completa de la capa de película, es decir, proceso de limpieza de bordes con láser. (llamado P4). La celda completa está dividida en n subceldas en estructura en serie, con el objetivo de reducir el impacto en el módulo causado por la diferencia de rendimiento en diferentes áreas debido a la falta de homogeneidad del material calcogenuro y, al mismo tiempo, puede aumentar la producción. voltaje del módulo, reduce la corriente de salida del módulo y reduce la resistencia en serie entre las subceldas y la pérdida térmica de la resistencia del circuito externo.
Trazado con láser P1: grabado con láser de la capa inferior de película de TCO para formar sustratos de TCO mutuamente independientes;
Trazado con láser P2: grabado con láser de otras capas de película por encima del TCO para proporcionar canales de transmisión para los electrodos positivo y negativo de dos subceldas vecinas;
Trazado con láser P3: después de depositar el electrodo posterior, graba con láser otras capas de película por encima del TCO, separando las subceldas entre sí;
Proceso de limpieza de bordes con láser P4: el láser elimina la película depositada del borde de la celda para evitar fugas y garantizar la confiabilidad del paquete de batería.
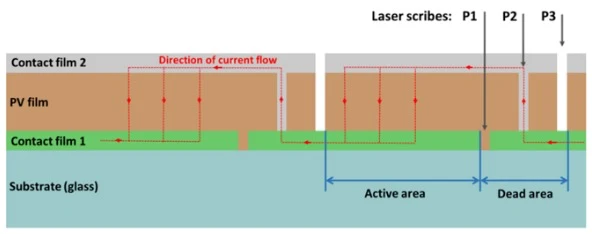
Figura 1. La distancia entre las líneas P1 y P3 se llama "zona muerta", la zona muerta no contribuye a la generación de energía de la celda, la función del láser es minimizar el ancho de la zona muerta para poder aumentar el área efectiva.
La necesidad de trazar con láser la batería de calomelanos:
El trazado mecánico, como una de las interconexiones celulares tradicionales, se usa ampliamente en el proceso P2P3 de las celdas CIGS, a pesar de su alta eficiencia. Sin embargo, existen limitaciones obvias, que incluyen las desventajas de que el trazado mecánico es del tipo de contacto, la punta de la aguja mecánica está sujeta a desgaste continuo, tiene una vida útil corta y necesita ser reemplazada periódicamente, graves desconchones de los restos del borde, profundidad insuficiente precisión del control, mala consistencia de las líneas y grandes zonas muertas. Por lo tanto, este método de trazado es completamente inadecuado para el espesor total de menos de 1 µm de la capa de membrana de la batería de película delgada de calcogenuro.
Por el contrario, el trazado láser tiene las ventajas de ser sin contacto, fácil de mantener, menos influencia térmica en el borde, fácil de controlar la profundidad del trazado, buena consistencia de línea y zonas muertas más pequeñas, lo que permite un trazado más preciso, limpio y proceso de trazado más eficiente, así como un control preciso de la eliminación de la capa de película, y un fondo y bordes de la ranura limpios y lisos.

Figura 2. Comparación del trazado mecánico (izquierda) y el trazado láser (derecha).
Para la elección de la longitud del pulso, el efecto térmico del procesamiento láser de nanosegundos es obvio, existen deficiencias como bordes ásperos, residuos superficiales y velocidad de procesamiento lenta; mientras que el uso del láser de picosegundos como representante del pulso ultracorto puede mostrar las ventajas de una potencia máxima alta, un efecto térmico pequeño, bordes suaves, precisión, etc. En el proceso de grabado con láser, el láser de picosegundo se puede enfocar en el área espacial ultrafina, vaporizar rápidamente la evaporación del material, evitar la absorción lineal del material, la transferencia de energía, la conversión y la existencia de calor y difusión térmica. casi ningún impacto térmico, para lograr el procesamiento láser "en frío".

Figura 3. Efecto del procesamiento del láser de picosegundos
Con respecto a la elección de la longitud de onda del láser, diferentes materiales tienen diferentes tasas de absorción para diferentes longitudes de onda de luz láser, y cuanto mayor es la tasa de absorción, menor es el efecto térmico producido.

Figura 4. Este es el diagrama de absorbancia espectral de los materiales FTO, generalmente usando una longitud de onda corta de luz ultravioleta cuando la tasa de absorción es muy alta, es más apropiado. Sin embargo, debido a que el láser verde de 355 nm es generalmente un láser infrarrojo de 1064 nm a través de la duplicación de frecuencia del cristal, en el proceso de conversión se producirá una pérdida de potencia de entre el 40 y el 50 %, por lo tanto, desde el punto de vista de consideraciones rentables, el trazador P1 El proceso optará por utilizar el láser infrarrojo de 1064 nm, y el FTO tiene un cierto grado de absorción de luz infrarroja. La capa P2 debe usarse en el caso del FTO para no dañar el láser de 532 nm, el FTO no se daña. La capa P2 debe trazarse con luz verde de 532 nm sin dañar el FTO, mientras que el proceso P3 puede elegir la longitud de onda apropiada de la fuente de luz de acuerdo con la absorbancia y el grosor de la capa, y la longitud de onda de 532 nm se puede usar para eliminar la capa.
En cuanto a la elección de la dirección de trazado, generalmente hay dos formas: trazado directo sobre la superficie de la película y trazado a través de la superficie del vidrio. El primero se refiere al rayo láser enfocado en la capa de película que se va a eliminar arriba, el material absorbe la gasificación de la energía del láser para formar una línea grabada. Este método tiene un gran efecto térmico, es fácil formar un "cráter" y requiere un control preciso. del proceso. Trazar a través del vidrio consiste en enfocar el rayo láser en la interfaz entre el vidrio y la capa de película que se va a eliminar, la interfaz absorbe la energía y vaporiza la capa de película, que rápidamente se expande en volumen para formar una "onda de choque explosiva", formando así la línea de escriba. Este proceso tiene un área afectada por el calor más pequeña y es menos probable que se forme un "cráter", pero requiere una energía láser más fuerte y una ventana de proceso más alta.
El trazado láser en el módulo de película delgada para garantizar que toda la celda se divida en más de n subceldas en serie bajo la premisa de la zona muerta debe comprimirse tanto como sea posible, y el láser en el papel de la capa de película, puede producir zonas evidentes afectadas por el calor, cráteres, rebabas en el fondo de los escombros, delaminación de la película y otros efectos adversos del proceso.

Figura 5. Los posibles efectos adversos del procesamiento láser de capas de película de batería incluyen zonas obvias afectadas por el calor (arriba a la izquierda), cráteres (arriba a la derecha), rebabas de escoria en la parte inferior (abajo a la izquierda) y delaminación de la película (abajo a la derecha).
Por lo tanto, el control de la zona muerta y una serie de factores que afectan los resultados del procesamiento, además del ancho de pulso láser mencionado anteriormente (ns/ps/fs); longitud de onda del láser (355/532/1064 nm); modo de procesamiento (procesamiento de superficie de película/procesamiento de superficie de vidrio), pero también cubre los parámetros láser correspondientes, incluida la elección de potencia, calidad del haz, tamaño del punto enfocado y tasa de superposición, y los resultados del proceso posterior. Además del método de procesamiento (lado de la película/lado del vidrio), también cubre los parámetros correspondientes del láser, incluida la potencia, la calidad del haz, el tamaño del punto enfocado y la tasa de superposición, así como los efectos posteriores del proceso, como el ancho de trazado, los efectos del calor y los cráteres. , consistencia de trazado de líneas de P123, paralelismo, etc. Las consideraciones adicionales incluyen la conformación del haz y el manejo del polvo durante el procesamiento.


